
غرفه پاشش دستی یک ایستگاه کاری رنگ آمیزی کوچک و اقتصادی است که برای عملیات پاشش دستی طراحی شده است. مجهز به سیستم تصفیه مه رنگ و اگزوز کارآمد، هوای پاک و تولید سازگار با محیط زیست را تضمین می کند.
See Details
حفاظت از محیط زیست Yueze راه حل های تصفیه سطح صنعتی منطبق بر یک مرحله ای را با فناوری حرفه ای و صنعتگری خوب ارائه می دهد.
 دریافت سوالات
2026-09-04
پس از سالها آفتاب، باران و نمک جاده، دست خود را در امتداد قاب یک تراکتور یا یک کابینت برق در فضای باز قرار دهید: روکش هنوز صاف، ضخیم و سرسختانه دست نخورده است. این دوام به ندرت از رنگ مایع حاصل می شود. این از پوشش پودری ناشی می شود و پاسخ کوتاه به نحوه عملکرد آن این است: به پودر خشک ریز آسیاب شده یک بار الکترواستاتیک داده می شود، قسمت فلزی زمین شده ذرات باردار را روی سطح خود و اطراف لبه های خود می کشد، و حرارت اجاق گاز ذوب می شود و از نظر شیمیایی آن پودر را به یک لایه پیوسته و سخت متصل می کند. هیچ حلالی برای تبخیر وجود ندارد، قطره ای برای افتادگی وجود ندارد و ضخامت در یک پاس ساخته می شود.
راهنمای زیر به بررسی شیمی داخل پودر، فیزیک که باعث چسبندگی آن میشود، سه مرحله فرآیند، نحوه مقایسه پودر با رنگ مایع و تجهیزاتی که یک خط کامل برای انجام همه اینها به طور قابل اعتماد، پس از تغییر، نیاز دارد، میپردازد.
پوشش پودری به سادگی با حذف مایع رنگ نمی شود. این یک فرمول ساخته شده برای یک روش کاربردی متفاوت است. قبل از اینکه به پودر تبدیل شود، این ماده مذاب ترکیبی از چهار گروه عنصر کاربردی است:
این ترکیب اکسترود می شود، خنک می شود و به صورت ذرات ریز آسیاب می شود، که معمولاً در ده ها میکرومتر اندازه گیری می شود، بنابراین مانند آرد جریان می یابد، اما تقریباً مانند یک مایع می توان آن را از طریق تفنگ اسپری کرد.
فرمول های ترموست - پلی استر، اپوکسی، هیبرید اپوکسی-پلی استر، پلی اورتان - بر پرداخت صنعتی غالب هستند. در حین پخت، رزین و درمان به یک شبکه مولکولی واکنش نشان می دهند که نمی توان دوباره ذوب شد. این برگشت ناپذیری همان چیزی است که به قطعات پوشش داده شده با پودر در برابر مواد شیمیایی، حرارت و ضربه مقاومت می کند.
پودرهای ترموپلاستیک – nylon, PVC, polyethylene – melt and flow without chemical change, so they can be remelted. They are chosen for thick, tough, functional films on products such as dishwasher racks, fencing and pipe fittings.
چه غرفه به صورت دستی یا کاملاً خودکار کار کند و چه قطعه یک براکت کوچک باشد یا یک ریخته گری دو تنی، هر کار پوشش پودری در سه مرحله مشابه حرکت می کند: سطح را آماده کنید، پودر شارژ شده را اعمال کنید، فیلم را خشک کنید.
پودر از طریق تماس مستقیم و نیروی الکترواستاتیکی میچسبد، بنابراین هر چیزی که روی فلز باقی میماند - روغن ماشینکاری، زنگزدگی، مقیاس آسیاب، رطوبت - به لایه ضعیفی تبدیل میشود که در زیر پوشش به دام افتاده است. آمادگی ضعیف به ندرت در غرفه ظاهر می شود. ماهها بعد به صورت پوسته شدن، تاول زدن یا خوردگی خزنده در زیر یک فیلم کاملاً عالی ظاهر می شود.
آماده سازی معمولاً ترکیبی از چربی زدایی قلیایی یا شستشوی تبدیلی از نوع فسفات است تا روغن ها را با ساینده یا شات بلاست از بین ببرد تا زنگ زدگی و رسوب را از قطعات ریخته گری و جوشکاری کند. برای ریختهگریهای سنگین و فولاد سازهای، انفجار اختیاری نیست - این مرحلهای است که کل پایان به آن بستگی دارد.
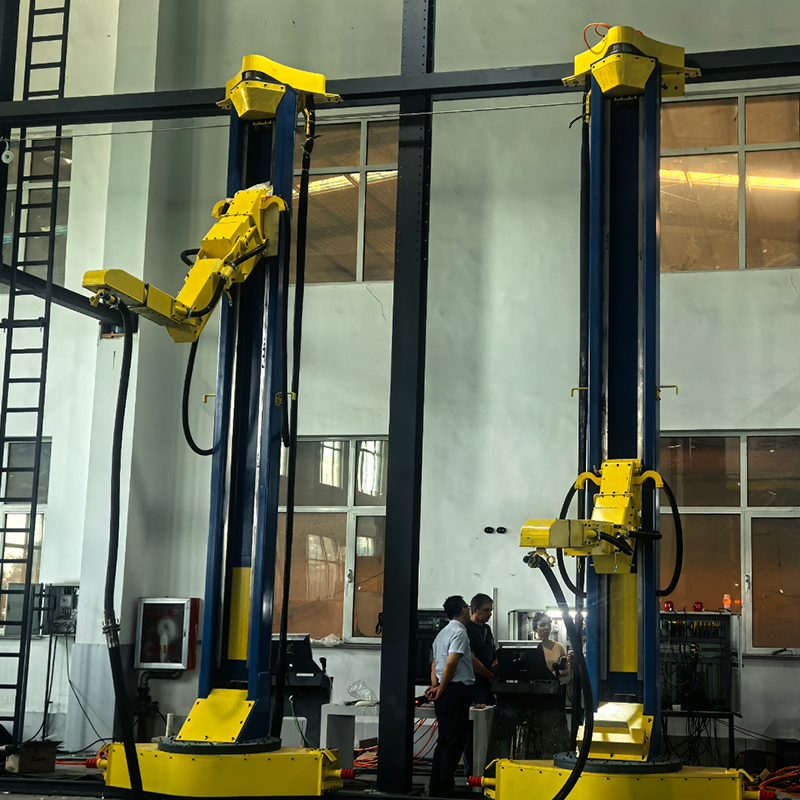 اتاق سنباده و دستگاه شات بلاست اتوماتیک برای آماده سازی سطح قبل از پاشش پودر، ریختهگریهای سنگین و فولاد سازهای نیاز به انفجار دارند تا زنگزدگی، رسوبگذاری و پوششهای قدیمی را از بین ببرند تا روکش بتواند بچسبد. این تجهیزات انفجار محصور شده و خودکار با حذف گرد و غبار را فراهم می کند و آن را به یک مرحله کلیدی پیش تصفیه تبدیل می کند که ارزش بررسی دارد. مشاهده محصول →
در داخل غرفه، پودر از یک قیف سیال کننده - ظرفی که پودر را در هوای با حباب ملایم معلق نگه می دارد، گرفته می شود تا مانند یک مایع از طریق شیلنگ ها حرکت کند - و به تفنگ اسپری می رسد. در متداولترین راهاندازی، شارژ کرونا، یک الکترود ولتاژ بالا در نوک تفنگ، معمولاً در ده ها کیلو ولت ، هوای اطراف را یونیزه می کند و با خروج ذرات از تفنگ بار منفی را به آنها منتقل می کند. قسمت زمین شده، ابر باردار را به سمت خود میکشد و ذرات به اندازه کافی آن شارژ را نگه میدارند تا از طریق جابجایی و انتقال به اجاق بمانند.
دو اثر این روش را بسیار کارآمد می کند. بپیچید به این معنی که ذرات باردار میدان الکتریکی را روی لبهها، کنارهها و حتی پشت قطعه دنبال میکنند. ساخت خود محدود شونده به این معنی که با رشد لایه باردار، شروع به دفع پودر ورودی می کند و ضخامت لایه را به طور معقولی یکنواخت نگه می دارد - معمولاً در حدود 50 تا 100 میکرومتر (2 تا 4 میل) در یک پاس، یک رنگ مایع ساختمانی برای مطابقت به چندین لایه نیاز دارد.
دو تغییر در تولید مهم است. تفنگ های تریبو به جای ولتاژ بالا، پودر را با اصطکاک شارژ می کنند و به فرورفتگی های عمیقی می رسند که میدان های کرونا در آن دچار مشکل می شوند، در حالی که غوطه وری در بستر سیال، پوشش های کاربردی بسیار ضخیمی را روی قطعاتی مانند بدنه سوپاپ ایجاد می کند.
کاربرد فقط پودر را روی قسمت قرار می دهد. فر آن را پوشش می دهد. بیشتر پودرهای گرماسخت زمانی که خود فلز تقریباً به آن برسد، پخته می شوند 160 تا 200 درجه سانتیگراد (حدود 320 تا 390 درجه فارنهایت) و آن دما را برای 10 تا 20 دقیقه ، با مقادیر دقیق تعیین شده توسط برگه اطلاعات سازنده پودر. با گرم شدن قسمت، سه چیز به ترتیب اتفاق می افتد:
کنترل پخت باید روی فلز اندازه گیری شود، نه فقط در هوای فر. یک فیلم کمتر پخته شده گچی و کسل کننده می شود و در آزمایش شیمیایی شکست می خورد. یک بیش از حد پخته شده زرد می شود و شکننده می شود. برای زیرلایه های حساس به حرارت مانند تخته فیبر با چگالی متوسط، پودرهای با دمای پایین و قابل درمان با اشعه ماوراء بنفش به آرامی ذوب می شوند و در عرض چند ثانیه در زیر لامپ های فرابنفش سفت می شوند.
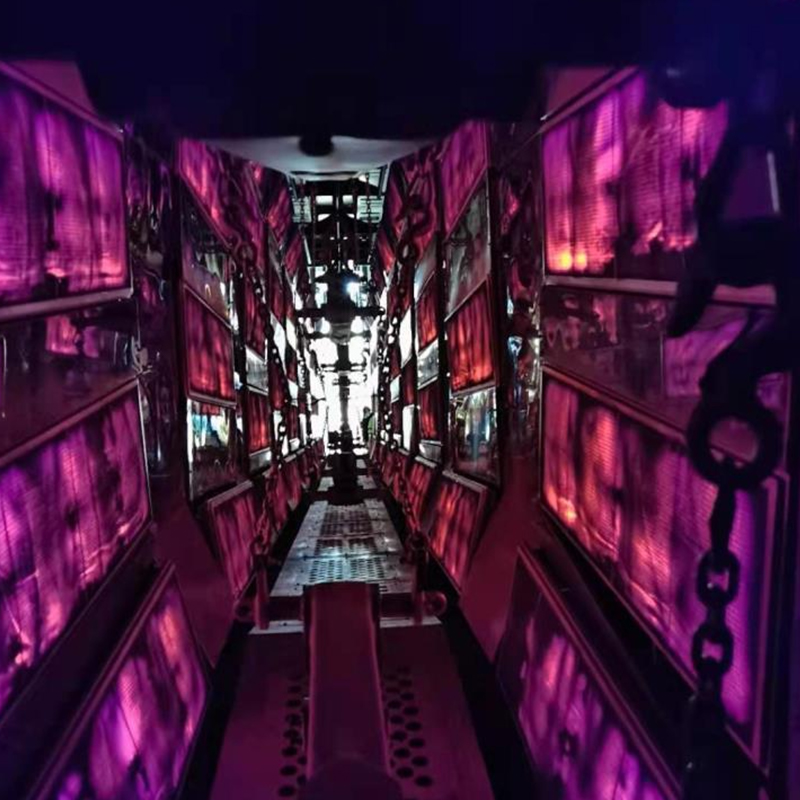 اتاق خشک کن صنعتی برای خشک کردن پودر و آبگیری کیفیت پخت تعیین می کند که یک فیلم پوشش پودری بادوام یا گچی و شکننده است. این اتاق خشک کن گردش هوای گرم یکنواخت، کنترل دقیق دمای ثابت و حالتهای گرمایش قابل تنظیم را ارائه میدهد که به خریداران کمک میکند تا به پایانهای ثابت و کاملاً پخته دست یابند. مشاهده محصول →
کل فرآیند بر یک قانون فیزیکی استوار است: بارهای مخالف جذب می شوند . در عمل، دو جزئیات تعیین می کنند که آیا پایان یکنواخت می شود یا خیر.
قطعه باید از طریق قلاب ها و آویزهای تمیز به زمین متصل شود. باقیمانده پودر پخته شده، قلاب را عایق میکند، جاذبه را ضعیف میکند و لایههای نازک و تکهای را همراه با اسپری بیش از حد هدر میدهد - به همین دلیل است که مغازههای منضبط قلابها را در یک برنامه زمانبندی مشخص میسوزند یا جایگزین میکنند.
گوشه های عمیق، کانال ها و فرورفتگی ها خود را در برابر میدان الکتریکی محافظت می کنند، بنابراین پودر شارژ شده دقیقاً از مناطقی که به بیشترین محافظت نیاز دارند اجتناب می کند. طراحان خط با قرار دادن دقیق اسلحه، اسلحه های اتوماتیک رفت و برگشتی، کاهش ولتاژ در نزدیکی شکاف ها، یا تفنگ های tribo در هندسه پیچیده پاسخ می دهند.
رنگ پودری و مایع هر دو می توانند در روز اول خوب به نظر برسند. تفاوت ها در هزینه، انطباق و دوام ظاهر می شوند:
| جنبه | پوشش پودری | رنگ مایع |
|---|---|---|
| حامل | پودر خشک، بدون حلال | بر پایه حلال یا آب |
| انتشار VOC | اساسا هیچ کدام | برای انواع حلال قابل توجه است |
| اسپری بیش از حد | با یک سیستم بازیابی جمع آوری و استفاده مجدد می شود | گم شده؛ به اگزوز فیلتر شده نیاز دارد |
| فیلم در هر برنامه | تک پاس ضخیم، معمولاً 50 تا 100 میکرومتر | نازک؛ چندین لایه برای ساخت یکسان |
| سخت شدن | کوره کوره، پیوند متقابل شیمیایی | خشک کردن یا پخت در هوا، تبخیر حلال |
| بهترین مناسب برای | قطعات رسانایی که دمای پخت را تحمل می کنند | محدوده وسیع، از جمله موارد حساس به حرارت |
برای یک کارخانه که مطابقت با VOC، ضایعات مواد و توان تولید را وزن می کند، این ردیف ها معمولاً بحث را به نفع پودر حل می کنند.
در حجم تولید، پوشش پودری کمتر از یک زنجیره متعادل از تجهیزات است که با سرعت نوار نقاله حرکت می کند. یک خط صنعتی کامل معمولاً شامل:
هر مرحله مراحل دیگر را محدود می کند: زمان ماندن در کوره به سرعت نوار نقاله بستگی دارد، جریان هوای غرفه به طراحی بازیابی بستگی دارد، و چیدمان قلاب روی نوار نقاله هم بر زمین و هم یکنواختی فیلم تأثیر می گذارد. بنابراین خریداران باتجربه از قطعه، توان عملیاتی و مشخصات نهایی شروع می کنند، سپس به سمت تجهیزات کار می کنند. برای تفکیک ایستگاه به ایستگاه، نگاه کنید به یک خط تولید پوشش در واقع شامل چه تجهیزاتی است .
 پوشش پودری Line for Metal Workpiece Finishing از آنجایی که محل قرارگیری اجاق، جریان هوای غرفه و طراحی نوار نقاله همگی در تعامل هستند، بسیاری از خریداران یک راه حل کامل یکپارچه را ترجیح می دهند. این خط پوشش پودری خودکار کاربرد و پخت را با بازیافت پودر بالا، انتشار VOC صفر و گزینه های سفارشی سازی کامل پوشش می دهد. مشاهده محصول →
هر قطعه رسانای الکتریکی که دمای پخت را تحمل کند کاندید است و در کارخانه های واقعی لیست طولانی است:
ریخته گری متخلخل مستحق توجه ویژه است: هوا و رطوبت به دام افتاده باعث خروج سوراخ های سوزنی می شود مگر اینکه قطعات از قبل پخته شده باشند یا پودر حاوی مواد افزودنی گاززدایی باشد و وزن آنها به آویزان شدن و انتقال قوی نیاز دارد. ما محلول های پوشش ریخته گری و وزنه تعادل نشان می دهد که چگونه انفجار، آویزان، پاشش و پخت دقیقاً در اطراف این نوع قطعه کار سنگین مهندسی شده است.
بیشتر عیوب پایان به یک علت خاص و قابل رفع بازمی گردد:
پوشش پودری کار می کند زیرا یک اصل فیزیکی ساده را با یک واکنش شیمیایی کنترل شده تحت گرما جفت می کند. آماده سازی، شارژ و پخت هر کدام باید درست باشد، زیرا هیچ مرحله ای نمی تواند مرحله دیگری را جبران کند. ثابت نگه داشتن این تعادل، جابجایی پس از تغییر، کاری است که یک خط پوشش پودری ساخته شده برای انجام آن مهندسی شده است – و به همین دلیل است که کارخانه هایی که خط را به عنوان یک سیستم، به جای مجموعه ای از ماشین آلات، در نظر می گیرند، همان هایی هستند که مشتریان مدام به پایان کارشان مراجعه می کنند..

غرفه پاشش دستی یک ایستگاه کاری رنگ آمیزی کوچک و اقتصادی است که برای عملیات پاشش دستی طراحی شده است. مجهز به سیستم تصفیه مه رنگ و اگزوز کارآمد، هوای پاک و تولید سازگار با محیط زیست را تضمین می کند.
See Details
خط پوشش حرفه ای اختصاص داده شده به ساخت و بازسازی بدنه کامیون، قابل استفاده برای انواع کامیون (کامیون سنگین، کامیون سبک، وانت، وانت، کامیون تجاری). انواع اصلی: خط پوشش تمام اتوماتیک بدنه کامیون، خط...
See Details
فیلتر مه رنگ نوع خشک یک جزء اصلی برای تصفیه مه رنگ است که عمدتا از مواد فیلتر با کیفیت بالا (الیاف شیشه، کربن فعال، پارچه نبافته) ساخته شده است. دارای منافذ فیلتر متراکم و یکنواخت، ظرفیت جذب غبار ر...
See Details
پنبه فیلتر هوا با راندمان بالا یک جزء اصلی برای تصفیه هوا است که عمدتا از مواد فیبر با کیفیت بالا ساخته شده است. دارای منافذ فیلتر ریز و متراکم، ظرفیت جذب قوی، نفوذپذیری هوا خوب است و می تواند به ط...
See Details
تجهیزات تصفیه گاز زائد، الکتریکی با توان خروجی پایدار، عمدتاً از هود جمعآوری گاز، فیلتر تصفیه، فن، سیستم کنترل و دستگاه تخلیه گاز زائد تشکیل شده است. نصب روی سر یا روی زمین (با توجه به نیازهای محل...
See Details
جمع کننده گرد و غبار، الکتریکی با توان خروجی پایدار، عمدتاً از یک هود جمع آوری گرد و غبار، عنصر فیلتر، فن، سیستم کنترل و دستگاه تخلیه خاکستر تشکیل شده است. نصب روی سر یا روی زمین (با توجه به نیازها...
See Detailsسیستم پوشش صنعتی سفارشی خود را بسازید
اطلاعات قطعه کار، ظرفیت تولید، فرآیند پوشش، چیدمان کارگاه و الزامات محیطی خود را برای ما ارسال کنید. Yueze به ارزیابی پروژه شما و ایجاد یک پوشش مناسب، انتقال، خشک کردن و محلول تصفیه محیطی کمک می کند.
منوی اصلی
محصولات
تماس با ما
آدرس شرکت:
شماره 12، خیابان پارک، پارک صنعتی شانگانگ، جیانهو، شهر یانچنگ، استان جیانگ سو
همین الان به ما پیام دهید

ما را دنبال کنید: